鞋类设备选购要点,深齿纹路与鞋头包胶工艺全解析
徒步装备使用与养护 · 鞋类设备 · 2026-03-27
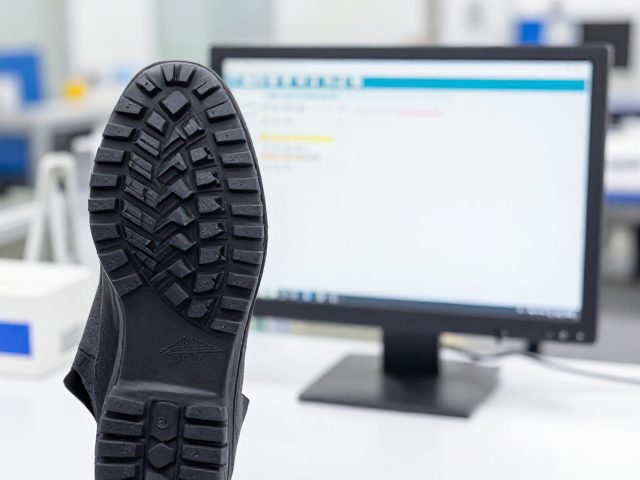
深齿纹路的力学设计与防滑性能关联 深齿纹路在鞋类制造中并非简单的表面装饰,其核心在于通过改变鞋底与接触面的微观咬合结构来提升摩擦系数。在湿滑路面或复杂地形场景下,浅平纹路容易因积水形成水膜,导致鞋底与地面发生流体隔离,从而引发打滑现象。深齿设计利用其垂直深度和倾斜角度,能够有效地刺破水膜,将鞋底嵌入地面微小的不平整处,通过机械互锁作用增强抓地力。这种物理结构的设计直接决定了鞋子在雨天、泥泞或光滑
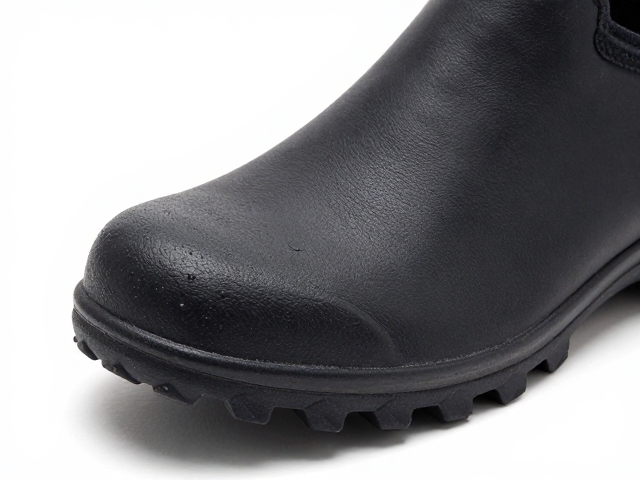
深齿纹路的力学设计与防滑性能关联
深齿纹路在鞋类制造中并非简单的表面装饰,其核心在于通过改变鞋底与接触面的微观咬合结构来提升摩擦系数。在湿滑路面或复杂地形场景下,浅平纹路容易因积水形成水膜,导致鞋底与地面发生流体隔离,从而引发打滑现象。深齿设计利用其垂直深度和倾斜角度,能够有效地刺破水膜,将鞋底嵌入地面微小的不平整处,通过机械互锁作用增强抓地力。这种物理结构的设计直接决定了鞋子在雨天、泥泞或光滑瓷砖环境下的稳定性,是保障穿着者安全的基础要素。
齿形的几何参数,如齿深、齿间距以及倾斜角度,会显著影响排水效率与耐磨表现。较深的齿槽配合特定的导水槽设计,可以快速将积水从接触区域排出,防止水阻效应削弱摩擦力。同时,齿尖的圆润度与硬度分布会影响长期磨损后的性能衰减。若齿尖过尖且材质过软,虽初期抓地力强劲,但极易在粗糙地面快速磨平,导致防滑性能断崖式下跌。因此,设备在压制或切割深齿纹路时,需精准控制模具的成型压力与温度,以确保每一处齿形都能严格遵循设计图纸,维持长期使用的功能性一致性。
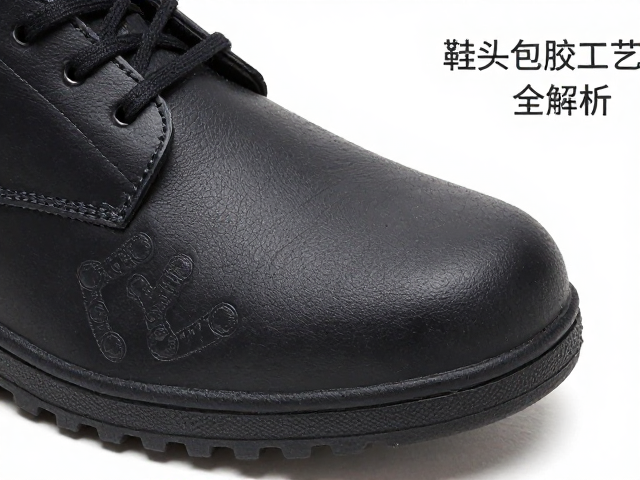
鞋头包胶工艺的成型原理与防护效能
鞋头包胶工艺主要应用于运动鞋、工装鞋等对头部防护要求较高的品类,其核心目的是通过高分子材料包裹硬质鞋头,提升抗冲击与耐磨损能力。在制造过程中,液态或片状橡胶材料需均匀覆盖在鞋头骨架表面,经过硫化或冷却定型后形成一体化保护层。这一工艺能有效分散外部冲击力,防止硬物撞击导致脚趾受伤,同时避免鞋头材料因摩擦而起皮、开裂。包胶层的厚度与弹性模量需经过严格计算,过厚会影响脚感灵活性,过薄则无法提供足够的缓冲与防护效果。
工艺实现的关键在于材料与基材的附着力控制以及成型过程中的气泡排除。若包胶层与鞋面结合处存在微小空隙,在长期弯折运动中极易产生剥离现象,导致鞋头变形或脱落。现代设备通常采用精密注射成型或热压贴合技术,通过精确控制注胶量、压力曲线以及固化时间,确保胶料充分填充鞋头与鞋面的结合部。此外,包胶表面的纹理处理也会影响整体美观度与抗污能力,光滑表面易沾污,而微细磨砂纹理则有助于隐藏日常磨损痕迹,保持外观整洁。
设备模具设计与工艺匹配的关键指标
选购鞋类加工设备时,模具的精度直接决定了深齿纹路与鞋头包胶的最终质量。对于深齿纹路而言,模具的分型面必须具备极高的密封性,以防止橡胶或塑料原料在高压注入时发生溢料,造成齿形边缘毛糙或尺寸超差。模具钢材的硬度与表面处理工艺会影响脱模效果,高硬度钢材能减少磨损,延长使用寿命,而特殊的涂层处理可降低粘模风险,提高生产效率。设备需配备高精度的温控系统,确保模具各区域温度均匀,避免因局部过热导致材料降解或冷却不均引发的变形。
针对鞋头包胶工艺,模具的型腔设计需考虑材料的收缩率与流动路径。多腔模具在批量生产中能保证产品的一致性,但需解决流道平衡问题,防止不同型腔间填充速度差异导致包胶厚度不均。设备应具备稳定的合模力控制能力,以应对不同粘度胶料在成型过程中的压力变化,确保包胶层致密无气孔。此外,模具的快换结构对于需要频繁调整鞋型与齿形的生产线至关重要,它能显著缩短换模时间,提升设备利用率,满足小批量多品种的生产需求。
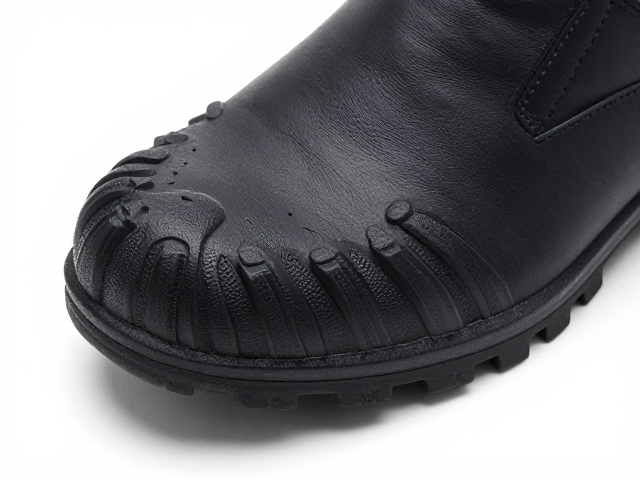
材料特性对工艺实现的支撑作用
深齿纹路的成型效果高度依赖于基础材料的流动性与固化特性。高流动性材料能够轻松填充深齿模具的细微角落,减少缺料风险,但需警惕其过强的流动性可能导致包胶部位溢料。材料的耐热性决定了其在硫化或加热成型过程中的稳定性,高温下保持结构完整是确保齿形清晰的关键。同时,材料的回弹率会影响脱模后的尺寸精度,高回弹材料可能在脱模瞬间发生形变,导致齿尖塌陷或包胶层厚度波动,因此需根据具体工艺窗口选择匹配的材料牌号。
鞋头包胶材料的选择需兼顾柔韧性与强度。高弹橡胶能提供优异的缓冲效果,但过高的弹性可能导致包胶层在受力后迅速恢复原状,难以维持预设的包裹形态。材料与鞋面基材的相容性决定了长期使用的耐久性,若两者化学性质差异过大,易在冷热交替或潮湿环境中出现分层、变硬或脆化现象。实际生产中,常通过添加增塑剂或改性剂来调整材料性能,使其既满足深齿的刚性支撑需求,又符合鞋头包胶的柔软贴合要求,实现功能与舒适度的平衡。
生产过程中的参数监控与质量控制
在深齿纹路压制过程中,压力、温度和时间三大参数需保持动态平衡。压力不足会导致齿形不完整,压力过大则可能损坏模具或导致材料过度挤压。温度控制直接影响材料的流动与固化速率,温度过高易引起材料烧焦或降解,温度过低则固化不完全,影响产品强度。时间参数需根据材料特性精确设定,过短导致内应力残留,过长则降低生产效率。现代设备通常配备传感器实时监测这些参数,通过闭环控制系统自动微调,确保每批次产品的一致性。
鞋头包胶工艺的质量控制重点在于缺陷检测与尺寸精度验证。气泡、缺胶、溢料及包胶层厚度不均是常见缺陷,需通过目视检查或自动化光学检测系统进行识别。尺寸精度方面,需定期使用三坐标测量仪或专用检具对包胶厚度、鞋头宽度进行抽检,确保符合公差范围。环境因素如车间温湿度也会影响材料性能,保持恒温恒湿的生产环境有助于减少因环境波动导致的质量偏差。建立详细的生产数据记录与追溯体系,有助于快速定位异常原因,优化工艺参数,提升整体良品率。